Panimula: Ang Mga Nakatagong Pamantayan sa Paggawa ng Sock
Para sa karamihan ng mga mamimili, ang isang medyas ay isang simpleng kalakal — malambot, nababanat, at natapon. Ngunit sa isang may karanasang tagagawa, ang bawat pares ng medyas ay kumakatawan sa isang kumplikadong interplay ng fiber science, precision engineering, at mahigpit na kontrol sa kalidad. Ang pagkakaiba sa pagitan ng isang mura, mataas na pagtanggi na produkto at isang maaasahang, na hinimok ng pagganap na medyas ay nakasalalay hindi sa swerte, ngunit sa isang mahusay na tinukoy na sistema ng produksyon.
Para sa mga mamimili ng B2B, sourcing manager, at OEM partner, nauunawaan kung ano ang nangyayari bago maabot ng medyas ang kahon ay mahalaga. Ang hindi magandang pagpili ng materyal ay humahantong sa maagang pag-pilling. Ang hindi sapat na pag-igting sa pagniniting ay nagdudulot ng hindi pare-parehong akma. Ang mahinang pagpapalakas ng takong ay nagreresulta sa napaaga na pagkabigo. Ang bawat isa sa mga depektong ito ay maaaring makapinsala sa reputasyon ng isang tatak at mapataas ang mga rate ng pagbabalik.
Ang artikulong ito ay nagbibigay ng malinaw, sunud-sunod na pagkasira ng propesyonal na paggawa ng medyas — mula sa pagpili ng hibla hanggang sa huling pag-iimpake. Susuriin namin ang mga teknikal na pamantayan na tumutukoy sa kalidad sa bawat yugto, ang mga pamamaraan ng pagsubok na ginagamit upang i-verify ang pagganap, at ang mga desisyon na naghihiwalay sa isang karaniwang produkto mula sa isang tunay na matibay, kumportable, at pare-parehong medyas.
Kung ikaw ay nagsusuri ng isang bagong supplier, nag-o-optimize ng isang umiiral na linya ng produkto, o simpleng naghahanap upang palalimin ang iyong teknikal na kaalaman sa paggawa ng tela, ang sumusunod na apat na seksyon ay magsisilbing isang praktikal na sanggunian. Walang mga pangalan ng tatak. Walang mga link sa pamimili. Tanging nakatutok sa proseso, naaaksyunan na impormasyon batay sa mga pamantayan ng industriya at pinakamahuhusay na kagawian sa pagmamanupaktura.
Pangkalahatang-ideya ng Nilalaman – Apat na Pangunahing Yugto ng Produksyon
- Hakbang 1 – Pagpili ng Materyal: Ang DNA ng pagganap (mga uri ng hibla, mga ratio ng timpla, at mga pangunahing parameter).
- Hakbang 2 – Proseso ng Pagniniting: Mga uri ng makina, gauge, tensyon, at integridad ng istruktura.
- Hakbang 3 – Pagtatapos at Pagtitina: Setting, color fastness, at kontrol sa pakiramdam ng kamay.
- Hakbang 4 – Pagtitiyak sa Kalidad: Pagsubok ng mga protocol para sa abrasion, elasticity, at dimensional na katatagan.
Magsimula tayo sa pinakapangunahing desisyon: kung saan ginawa ang medyas.
Hakbang 1: Pagpili ng Materyal - Ang DNA ng Pagganap
Bago ang anumang medyas ay niniting, ang kapalaran nito ay nakasulat sa hibla. Ang pagpili ng hilaw na materyal ay tumutukoy tibay, pamamahala ng kahalumigmigan, regulasyon ng thermal, at ginhawa . Para sa mga mamimili ng B2B at mga tagagawa ng OEM, ang pag-unawa sa mga materyal na katangian sa isang teknikal na antas ay ang unang hakbang tungo sa pare-parehong kalidad at nasisiyahang mga end-user.
1. Natural Fibers – Breathability at Comfort
- Cotton (Combed / Supima) : Malambot, makahinga, at hypoallergenic. Ang pagsusuklay ay nag-aalis ng mga maiikling hibla, na nagreresulta sa mas makinis na sinulid na may mas mataas na lakas. Supima koton nag-aalok ng dagdag na haba ng fiber (mahigit sa 35 mm) para sa pinahusay na lambot at paglaban sa pilling.
- Lana ng Merino : Natural na moisture-wicking, temperature-regulating, at amoy-resistant. Karaniwang <18.5 microns ang diameter ng fiber para sa lambot sa tabi ng balat. Tamang-tama para sa pagganap o panlabas na medyas.
- Bamboo (Viscose / Lyocell) : Gawa mula sa pulp ng kawayan. Nagbibigay ng natural na antibacterial properties, mahusay na drape, at mataas na moisture absorbency (hanggang 60% na mas mataas kaysa sa cotton). Gayunpaman, ang lakas ng basa ay mas mababa, kadalasang pinaghalo sa mga synthetics.
2. Synthetic Fibers – Lakas at Functionality
- Polyester : Napakahusay na moisture-wicking (hydrophobic), mabilis na pagkatuyo, at lumalaban sa abrasion. Kadalasang ginagamit sa mga medyas sa palakasan. Available ang mga variant tulad ng recycled polyester (rPET) para sa mga sustainable na linya.
- Nylon (Polyamide) : Ang pangunahing hibla para sa tibay at pagkalastiko pagbawi . Idinagdag sa reinforced zone (takong, daliri ng paa). Ang karaniwang nilalaman ay mula 15% hanggang 35% sa mga de-kalidad na medyas.
- Elastane (estilo ng Spandex / Lycra®) : Nagbibigay ng stretch at fit retention. Kahit na 2–5% ay lubos na nagpapabuti sa pagkakahawak ng medyas at pinipigilan ang paglalaway. Dapat na sakop o core-spun para sa katatagan.
- Polypropylene : Hydrophobic na may mahusay na wicking (walang moisture absorption). Ginagamit sa liner socks o cold-weather layering. Napakagaan ngunit mababang punto ng pagkatunaw.
3. Performance at Specialty Fibers
- Coolmax® (uri ng polyester) : Espesyal na ininhinyero gamit ang mga grooved fibers upang maghatid ng moisture nang mas mabilis kaysa sa karaniwang polyester. Karaniwan sa mabibigat na trabaho o mga medyas na pang-atleta.
- Silver-ion / Antimicrobial fibers : Mga particle ng pilak na naka-embed sa polymer o inilapat bilang finish. Binabawasan ang paglaki ng bakterya at amoy. Nasubok ayon sa ISO 20743 o AATCC 100.
- Thermolite / Hollow-core fibers : Mga bitag ng hangin para sa pagkakabukod nang walang bulk. Ginagamit sa mga medyas sa trabaho sa taglamig.
- Mga pinaghalong cotton / Nylon / Elastane : Ang pamantayan ng industriya para sa pang-araw-araw na pagsusuot - binabalanse ang kaginhawahan, tibay, at akma.
Mga Pangunahing Parameter ng Materyal – Talahanayan ng Paghahambing
Ang talahanayan sa ibaba ay nagbubuod ng mga kritikal na teknikal na parameter para sa mga karaniwang sock fibers. Ang mga halagang ito ay gumagabay sa paghahalo at hula sa pagganap.
| Uri ng Hibla | Tenacity (cN/tex)
(Tuyong lakas) | Pagpahaba sa break (%) | Nanumbalik ang kahalumigmigan (%)
(sa 65% RH) | Paglaban sa abrasion
(kamag-anak) | Karaniwang hanay ng timpla sa mga medyas |
| Combed cotton | 20–25 | 5–7 | 8–9 | Mababang–Katamtaman | 60–80% |
| lana ng merino (pinong) | 12–15 | 25–35 | 13–16 | Mababa (nangangailangan ng naylon reinforcement) | 30–60% (pinaghalo sa naylon) |
| Bamboo viscose | 18–22 | 15–20 | 11–13 | Mababa (mahina kapag basa) | 40–70% (may polyester o naylon) |
| Polyester (standard) | 35–50 | 20–40 | 0.4–0.6 | Mataas | 20–50% (mga medyas sa sports / work) |
| Naylon 6.6 | 40–60 | 25–40 | 3.5–4.5 | Napakataas | 15–35% (takong, daliri ng paa, o buong timpla) |
| Elastane (core-spun) | 6–10 (bilang sinulid) | 400–600 | 1.0–1.3 | Mababa (nasaklaw ng iba pang mga hibla) | 2–5% |
| Polypropylene | 30–45 | 15–25 | <0.1 | Katamtaman | 10–30% (liner / moisture-control) |
Paano Nakakaapekto ang Mga Blending Ratio sa Pagganap ng Huling Produkto
- Cotton (70%) Naylon (27%) Elastane (3%) : Klasikong pang-araw-araw na medyas – malambot, magandang fit, katamtamang tibay. Angkop para sa karaniwang opisina o kaswal na damit.
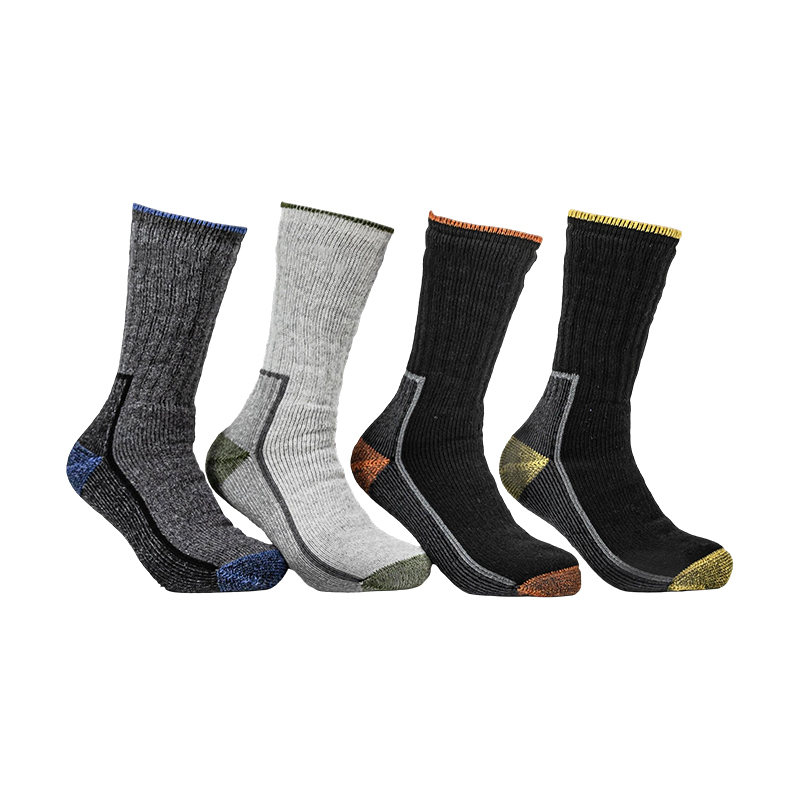
- Lana ng Merino (50%) Naylon (45%) Elastane (5%) : Panlabas o hiking sock – thermal regulation, kontrol ng amoy, mataas na abrasion resistance sa takong/daliri ng paa.
- Polyester (60%) Naylon (35%) Elastane (5%) : Athletic performance sock – mabilis na moisture transport, mataas na tibay, matatag na compression.
- Bamboo (60%) Polyester (35%) Elastane (5%) : Eco-oriented lifestyle sock – malambot na may antimicrobial tendency, ngunit mas mababa ang wet strength kaysa sa nylon blends.
Mga Praktikal na Rekomendasyon para sa Mga Tagagawa
- Para sa mga reinforced zone (takong at paa) : Gumamit ng 100% nylon yarn o high-nylon na timpla (pinakamababang 50% na nylon) para triple ang abrasion resistance kumpara sa cotton.
- Para sa anti-odor claims : Isama ang hindi bababa sa 30% merino wool o treat na may silver-based na antimicrobial finish (kumpirmahin sa pamamagitan ng AATCC 100).
- Para sa compression medyas : Pumili ng high-nylon (≥30%) na may elastane (≥8%) upang mapanatili ang gradient pressure pagkatapos ng paulit-ulit na paghuhugas.
- Para sa napapanatiling mga linya ng produkto : Isaalang-alang ang recycled nylon (GRS certified) o Tencel Lyocell (closed-loop production).
Buod: Ang pagpili ng materyal ay hindi tungkol sa pagpili ng isang "pinakamahusay" na hibla, ngunit tungkol sa pag-engineer ng isang timpla na tumutugma sa nilalayon na paggamit, target ng gastos, at mga kinakailangan sa tibay. Ang isang mahusay na tinukoy na detalye ng materyal - kabilang ang uri ng fiber, porsyento ng timpla, at bilang ng yarn (Ne o dtex) - binabawasan ang pagkakaiba-iba ng produksyon at bumubuo ng tiwala ng end-user.
Hakbang 2: Proseso ng Pagniniting – Ang Paligsahan ng Teknolohiya at Kagamitan
Kapag natukoy na ang perpektong timpla ng hibla, ang susunod na kritikal na yugto ay ang pag-convert ng sinulid sa isang three-dimensional, hugis-paa na istraktura. Tinutukoy ang proseso ng pagniniting pagkakapare-pareho ng pagkakatugma, pagkakapareho ng tahi, paglalagay ng pampalakas, at pangmatagalang dimensional na katatagan . Ang dalawang medyas na gawa sa magkaparehong sinulid ay maaaring magkaroon ng malaking pagkakaiba sa pagganap kung niniting sa magkaibang makinarya o may mga hindi tamang setting.
Para sa mga tagagawa at mamimili na nakatuon sa kalidad, ang pag-unawa sa mga parameter ng pagniniting ay hindi opsyonal — ito ang linya ng paghahati sa pagitan predictable na kalidad at batch-to-batch na pagkakaiba-iba .
1. Mga Uri ng Sock Knitting Machine – Single Cylinder vs. Double Cylinder
- Mga single cylinder machine : Gumawa ng karamihan sa mga karaniwang medyas (plain, terry, at jacquard). Karaniwang 3.5 hanggang 4.5 pulgada ang diameter ng silindro. Nakaayos ang mga karayom sa iisang pabilog na kama. Pinakamahusay para sa medium-to-high volume production ng casual, dress, at athletic na medyas.
- Mga double cylinder machine : Nagtatampok ng dalawang magkasalungat na silindro ng karayom, na nagbibigay-daan sa mga istruktura ng tadyang sa loob at labas. Ginagamit para sa totoong rib cuffs, magarbong mga pattern ng link, at double-faced jacquard. Mas mataas na mekanikal na kumplikado ngunit mas mahusay para sa fashion-oriented o heavy-duty rib constructions.
2. Mga Pangunahing Parameter ng Machine na Tumutukoy sa Kalidad
- Gauge (mga karayom bawat pulgada) : Direktang nakakaapekto sa density ng tahi at kinis ng ibabaw. Ang karaniwang sock gauge ay mula 72 hanggang 200 na karayom. Ang mas mataas na gauge ay gumagawa ng mas pino, mas siksik na tela na may mas mahusay na kahulugan ng pattern ngunit mas mabagal na bilis ng produksyon.
- diameter ng silindro (pulgada) : Tinutukoy ang maximum na circumference ng medyas. Mga karaniwang diameter: 3.5" para sa mga bata, 4.0" para sa mga babae, 4.5" para sa mga lalaki. Ang mga malalaking silindro ay nagdudulot ng maluwag at maluwang na pagkakasya anuman ang pag-igting ng sinulid.
- Mga feeder bawat rebolusyon : Mas maraming feeder ang nagbibigay-daan sa mas mabilis na produksyon ngunit nangangailangan ng tumpak na pamamahala ng tensyon ng sinulid. Karaniwang saklaw: 3 hanggang 8 feeder.
- Kontrol sa tensyon ng sinulid na may motor : Ang mga makabagong makina na may electronic tension monitoring ay nagpapababa ng pagkakaiba-iba ng haba ng tahi sa mga production batch.
Paghahambing ng Parameter ng Key Knitting – Ayon sa Uri ng Produkto
Ipinapakita ng talahanayan sa ibaba ang mga tipikal na setting ng makina at mga tampok na istruktura para sa iba't ibang kategorya ng medyas.
| Uri ng medyas | Uri ng makina | Inirerekomendang gauge
(mga karayom bawat silindro) | diameter ng silindro (pulgada) | Posible ang Terry loop? | Pangunahing kinakailangan sa istruktura |
| Kaswal na cotton sock | Isang silindro | 120–144 | 4.0–4.5 | Oo (opsyonal na takong/daliri lamang) | Kahit densidad ng tahi, walang nakikitang mga guhit |
| Damit / medyas ng negosyo | Isang silindro (fine gauge) | 168–200 | 4.0–4.5 | Hindi (mas gusto ang flat knit) | Makinis, malasutla na ibabaw, mababa ang bulk |
| Terry sport / hiking sock | Isang silindro with terry mechanism | 72–108 | 4.0–4.5 | Oo (full foot o targeted zones) | Kontrol sa density ng cushion, non-reverse terry |
| Boot sa trabaho / kaligtasan sock | Single o double cylinder | 96–120 | 4.0–4.5 | Oo (heavyweight terry) | Mataas loop height (>2mm), reinforced impact zones |
| Fashion rib sock | Dobleng silindro | 120–160 | 3.75–4.25 | Hindi tipikal | Inside/outside rib alignment, walang twisting |
| Compression sock | Isang silindro (specialized) | 144–200 | 3.5–4.0 | Hindi | Nagtapos na pagbabawas ng tahi (mula sa bukung-bukong hanggang sa guya) |
3. Mga Kritikal na Structural Components – Kung Saan Mahalaga ang Reinforcement
- Pagpapalakas ng takong at daliri ng paa : Karagdagang sinulid (karaniwang nylon o high-tenacity polyester) na ipinakilala sa pamamagitan ng pangalawang feeder. Pamantayan ng kalidad: pinakamababang 80% nylon sa mga zone na ito para sa abrasion resistance. Sa mga premium na medyas, pinapalitan ng reverse terry o pocket heels ang mga flat seams.
- Paraan ng pagsasara ng daliri ng paa : Tatlong karaniwang uri – manu-manong pag-uugnay (pinakamataas na kalidad, halos flat seam), awtomatikong pag-link (magandang pagkakapare-pareho), at ganting magkatugmang daliri (direktang niniting ng makina nang walang hiwalay na hakbang sa pagsasara). Ang manu-manong pag-link ay nananatiling ginustong para sa mga luxury at medikal na medyas dahil sa zero bulk.
- Mga zone ng Terry loop (cushion). : Ang mga loop ay nabuo sa pamamagitan ng alternating yarn feed taas. Mataas na kalidad na paggamit ng terry non-reverse loop na teknolohiya kung saan nakadirekta ang mga loop, na pumipigil sa paghugot ng sinulid habang naglalaba. Ang density ng cushion ay sinusukat sa mga loop bawat square cm - karaniwang saklaw: 30 hanggang 60.
- Disenyo ng rib cuff : Ang malalim na ribbing (3x1 o 2x1 pattern) ay nagsisiguro ng mahigpit na pagkakahawak nang walang elastic na sobrang compression. Ang taas ng cuff ay nag-iiba ayon sa paggamit: 2-3 cm para sa hindi pagsipot, 5-8 cm para sa crew medyas, 15-25 cm para sa over-calf.
4. Mga Variable ng Pagkontrol sa Proseso - Ang pagkakapare-pareho ay Hari
- Haba ng tahi (mm bawat tahi) : Kinokontrol ang laki at pagkonsumo ng sinulid. Kahit na ang 0.2 mm na pagkakaiba-iba ay nagbabago ng haba ng medyas ng 5-8 mm. Ang mga modernong elektronikong makina ay nagpapanatili ng haba ng tahi sa loob ng ±0.05 mm.
- Tensyon sa pagpapakain ng sinulid (cN) : Ang sobrang pag-igting ay binabawasan ang pagkalastiko at nagiging sanhi ng manipis na mga spot; ang hindi sapat na pag-igting ay lumilikha ng maluwag, madaling ma-snapped na tela. Ang mga target na hanay ay depende sa uri ng sinulid: cotton 4-6 cN, nylon 3-5 cN, elastane core-spun 2-4 cN.
- Pag-alis ng tensyon : Ang pababang paghila sa tapos na tela habang lumalabas ito sa silindro. Masyadong mataas - magulong pattern; masyadong mababa – masikip na tela. Naka-calibrate ang mga setting sa bawat gauge at stitch density.
- Bilis ng produksyon (RPM) : Karaniwang 200-300 rpm para sa single cylinder, 150-220 rpm para sa double cylinder. Ang mas mataas na bilis ay nagpapataas ng output ngunit maaaring makompromiso ang pagkakapareho ng tahi sa kumplikadong mga pattern ng jacquard.
5. Mga Karaniwang Depekto sa Pagniniting at Paraan ng Pag-iwas
- Drop stitches (butas) : Sanhi ng mga sirang karayom o yarn tension spike. Pag-iwas: naka-iskedyul na inspeksyon ng karayom tuwing 300-500 oras ng pagpapatakbo.
- Laddering (vertical gaps) : Resulta ng nawawalang karayom o hindi wastong paglipat ng tahi. Pag-iwas: pang-araw-araw na machine walk-through at pagsubaybay sa vibration.
- Napilipit na binti : Ang baras ng medyas ay umiikot na may kaugnayan sa kama ng paa. Dulot ng hindi balanseng take-down na tensyon. Pag-iwas: naka-calibrate na mga tension roller at panaka-nakang pagsusuri sa pagkakahanay.
- Baliktarin ang terry (mga loop na hinila sa maling bahagi) : Air pressure o error sa timing sa panahon ng pagbuo ng terry. Pag-iwas: lingguhang pag-verify ng terry finger alignment.
- Hindi pantay na pattern ng kulay (jacquard lang) : Hindi pare-pareho ang sinulid na feed sa pagitan ng mga kulay. Pag-iwas: electronic yarn carrier speed matching.
Mga Praktikal na Rekomendasyon para sa Mga Tagagawa
- Para sa maramihang mga order na nangangailangan ng pare-pareho : Tukuyin na ang lahat ng medyas sa parehong lote ay dapat gawin sa parehong uri ng makina na may magkaparehong mga setting ng haba ng tusok ( 0.05 mm maximum tolerance).
- Para sa reinforced durability claims : Mag-utos ng 100% nylon sa mga zone ng takong/daliri, na ginawa gamit ang 2-feed reinforcement (dalawang magkahiwalay na nylon strands na niniting nang sabay-sabay).
- Para sa terry-cushioned na medyas sa trabaho : Nangangailangan ng non-reverse loop na teknolohiya at pinakamababang 50 loops bawat square cm sa mga high-impact zone (takong, bola ng paa).
- Para sa compression o medikal na medyas : Ipilit ang graduated stitch reduction na sinusukat ng isang pressure mapping device, hindi ipinapalagay mula sa mga setting ng makina.
Buod: Ang proseso ng pagniniting ay nagbabago ng detalye ng materyal sa pisikal na istraktura. Ang kalidad sa yugtong ito ay depende sa pagtutugma ng uri ng makina, gauge, at mga setting ng tension sa nilalayong kategorya ng medyas. Kahit na ang pinakamahusay na sinulid ay hindi maaaring makabawi para sa hindi magandang pagkakapare-pareho ng pagniniting. Para sa mga mamimili ng B2B, ang pag-audit ng mga parameter ng pagniniting — hindi lamang mga natapos na sample — ay nagsisiguro ng nauulit na kalidad sa mga batch ng produksyon.
Hakbang 3: Pagtatapos at Pagtitina – Pagtukoy sa Damdam ng Kamay at Katatagan
Kahit na ang pinaka-tumpak na niniting na medyas ay hindi handa na gamitin kaagad pagkatapos umalis sa makina. Ang yugto ng pagtatapos at pagtitina ay nagbabago ng isang magaspang, hindi matatag na tubo ng tela sa isang dimensional na matatag, mabilis sa kulay, at kumportableng produkto. Ang hakbang na ito ay may direkta at masusukat na epekto sa paglaban sa pag-urong, lambot, pagkakapare-pareho ng kulay, at pangmatagalang tibay .
Para sa mga manufacturer at mga mamimiling nakatuon sa kalidad, ang pag-overlook sa mga parameter ng pagtatapos ay isang karaniwang pinagmumulan ng mga reklamo pagkatapos ng paghuhugas. Ang isang medyas na akmang akma bago hugasan ay maaaring lumiit ng dalawang laki pagkatapos ng unang ikot ng paglalaba kung ang proseso ng pagtatapos ay hindi sapat. Ang seksyong ito ay nagdedetalye ng mga teknikal na pamantayan na kinakailangan upang maiwasan ang mga naturang pagkabigo.
1. Mga Paraan ng Pagtitina – Batch vs. Package vs. Garment
- Pagtitina ng damit (pagtitina ng medyas pagkatapos ng pagniniting) : Pinakakaraniwan para sa solid-color na medyas. Ang buong medyas ay tinina sa umiikot na mga tambol. Mga kalamangan: mas mababang dami ng minimum na order, mas mabilis na pagbabago ng kulay. Mga disadvantages: mas mataas na panganib ng hindi pantay na pagtagos ng tina sa mga tahi ng paa at takong.
- Package dyeing (pagtitina ng sinulid bago pagniniting) : Ang mga yarn cone ay tinina bago magniniting. Ginagamit para sa mga guhit, mga pattern ng jacquard, at mga high-end na solid na kulay. Mga kalamangan: perpektong pagtagos ng kulay, zero seam shading. Mga disadvantages: mas mahabang oras ng lead, mas mataas na minimum na dami ng order.
- Pagtitina ng piraso (pagtitina ng tubo ng tela) : Ang tuluy-tuloy na tubo ng niniting na tela ay kinulayan bago gupitin at tahiin. Bihira para sa mga medyas dahil sa mga hamon sa pagkakahanay ng tahi.
2. Mga Parameter ng Kalidad ng Tina – Ano ang Tinutukoy ang Napakahusay na Pagganap ng Kulay
- Kabilisan ng kulay sa paghuhugas : Sinusukat ang pagpapanatili ng tina pagkatapos ng maraming cycle ng paglalaba. Graded 1 hanggang 5 (5 = walang pagbabago). Propesyonal na pamantayan para sa kalidad ng medyas: pinakamababa 4 para sa pagbabago ng kulay, pinakamababang 3-4 para sa paglamlam ng mga katabing tela.
- Ang bilis ng kulay sa pagkuskos (crocking) : Sinusukat ang paglipat ng tina sa ibang mga ibabaw sa pamamagitan ng friction. Dalawang pagsubok: dry rubbing at wet rubbing. Pamantayan ng kalidad: dry rubbing ≥4, wet rubbing ≥3 .
- Kulay fastness sa pawis : Kritikal para sa mga medyas na pang-atleta at pantrabaho. Ginagaya ang pagkakalantad ng pawis sa ilalim ng init at presyon. Pamantayan ng kalidad: pinakamababang 3-4 para sa parehong acidic at alkaline na pawis.
- Kabilisan ng kulay sa liwanag (UV) : May kaugnayan para sa mga medyas na nakalantad sa sikat ng araw sa panahon ng pagsusuot o pag-iimbak. Graded 1 hanggang 8 (8 = walang pagbabago). Karaniwang kinakailangan: pinakamababa 4 para sa pangkalahatang paggamit.
- Metamerismo index : Sinusukat kung tumutugma ang mga kulay sa ilalim ng iba't ibang pinagmumulan ng liwanag (liwanag ng araw, fluorescent, incandescent). Katanggap-tanggap na index: mas mababa sa 1.0 para sa commercial grade.
Paghahambing ng Pagganap ng Key Dye – Ayon sa Uri ng Fiber
Ang talahanayan sa ibaba ay nagpapakita ng mga tipikal na rating ng fastness ng kulay na maaabot gamit ang karaniwang reactive o acid dyes sa iba't ibang materyales ng medyas. Ipinapalagay ng mga halaga ang wastong pamamaraan ng pagtitina nang walang mga optical brightener.
| Uri ng hibla | Klase ng dye | Hugasan ang kabilisan
(40°C) | Pagpapahid ng tuyo/basa | Pawisan
(acid/alkaline) | Banayad na kabilisan
(mga oras upang mawala) |
| Cotton (pinagsuklay) | Reaktibong tina | 4-5 | 4-5 / 4 | 4 / 4 | 20-40 oras (grade 4) |
| Lana ng Merino | Acid o reaktibong tina | 3-4 | 4 / 3-4 | 3-4 / 3-4 | 40-60 oras (grade 4-5) |
| Bamboo viscose | Reaktibong tina | 3-4 | 4 / 3-4 | 3-4 / 3 | 15-25 oras (grade 3-4) |
| Naylon 6.6 | Acid dye | 4-5 | 4-5 / 4 | 4 / 3-4 | 20-30 oras (grade 4) |
| Polyester | Ikalat ang tina | 4-5 | 5 / 4-5 | 4-5 / 4 | 100 oras (grade 6-7) |
| Cotton/nylon timpla | Dalawang-bath reactive acid | 4 | 4 / 3-4 | 4 / 3-4 | 20-30 oras (grade 4) |
3. Mga Proseso ng Pagtatapos - Pagpapatatag ng Sukat at Texture
- Setting ng singaw (pagpapanatag ng init) : Ang mga medyas ay nalalantad sa may presyon ng singaw (karaniwang 80-100°C) upang i-relax ang fiber stress na ipinakilala sa panahon ng pagniniting. Itinatakda nito ang haba ng tahi at pinipigilan ang pahaba na pag-urong. Tagal: 30-90 segundo depende sa materyal. Ang mga medyas na lumalaktaw sa setting ng singaw ay maaaring lumiit ng 5-10% sa unang paghugas .
- Paghugis ng board / pagtatapos ng board : Ang mga medyas ay nakaunat sa pinainit na metal o mga plastik na anyo (mga tabla) na tumutugma sa anatomical na sukat ng paa. Temperatura at oras ng tirahan na na-calibrate ng fiber: cotton 110-130°C, wool 100-110°C, synthetic blends 120-140°C. Tinitiyak ng pagtatapos ng board pare-pareho ang sukat (± 3 mm tolerance) sa isang buong batch ng produksyon.
- Mechanical na paglambot (tumbling) : Ang mga medyas ay tinutuyo at ibinabagsak sa mga umiikot na drum na may kontroladong init. Binabasag ang fuzz ng fiber sa ibabaw at lumilikha ng mas malambot na pakiramdam ng kamay. Ang over-tumbling ay nagdudulot ng pilling. Inirerekomendang tagal: 15-25 minuto bawat batch.
- Enzyme wash (bio-polishing) : Ang mga enzyme ng cellulase ay nag-aalis ng mga nakausling hibla ng cotton mula sa ibabaw. Nagreresulta sa mas makinis na tela at nabawasan ang tendensya ng pilling. Nangangailangan ng tumpak na pH at kontrol ng temperatura (pH 5.5-6.5, 50-55°C).
- Anti-shrinkage resin application (para sa lana) : Chlorine-based o Hercosett resin treatment na inilapat sa mga hibla ng lana bago ang pagniniting o pagkatapos ng pagtatapos. Binabawasan ang pag-urong ng felting mula 20-30% hanggang sa ilalim ng 3% (standard na wool na puwedeng hugasan ng makina).
4. Pagkontrol sa Pag-urong – Mga Kritikal na Parameter at Pagsubok
- Dimensional na katatagan sa paghuhugas (pag-urong) : Sinusukat sa pamamagitan ng pagmamarka ng mga reference point sa medyas bago at pagkatapos ng standardized laundering. Iniulat bilang pagbabago ng porsyento sa haba at lapad. Katanggap-tanggap na pamantayan ng kalidad : ≤3% pag-urong sa haba, ≤4% sa lapad pagkatapos ng 5 wash cycle.
- Pag-urong ng relaxation kumpara sa pag-urong ng felting : Ang pag-urong ng relaxation (5-7%) ay nangyayari mula sa paglabas ng stress ng fiber at kinokontrol ng steam setting. Ang Felting shrinkage (10-25%) ay nangyayari lamang sa lana dahil sa fiber interlocking – kinokontrol ng anti-felting treatment o paghahalo sa synthetics.
- Mga pamantayan ng pamamaraan ng pagsubok : ISO 6330 o AATCC 135 para sa paghuhugas sa bahay. Tinutukoy ng bawat pamantayan ang temperatura ng tubig (40°C para sa karamihan ng mga pagsubok), uri ng detergent, paraan ng pagpapatuyo (line dry o tumble dry).
Paghahambing ng Parameter ng Pangunahing Pagtatapos – Ayon sa Kategorya ng Sock
Ang talahanayan sa ibaba ay nagpapakita ng mga inirerekomendang setting ng pagtatapos para sa iba't ibang uri ng medyas upang makamit ang pinakamainam na pakiramdam ng kamay at dimensional na katatagan.
| Kategorya ng medyas | Temp ng setting ng singaw (°C) | Temp ng paghubog ng board (°C) | Mechanical na paglambot (minuto) | Inirerekomenda ang paggamot sa anti-pilling? | Target na pag-urong (% pagkatapos ng 5 paghuhugas) |
| Kaswal na cotton | 85-95 | 115-125 | 15-20 | Oo (paghuhugas ng enzyme) | ≤3% haba, ≤4% lapad |
| Damit / negosyo | 80-90 | 110-120 | 10-15 | Opsyonal | ≤2% haba, ≤3% lapad |
| Terry sport / hiking | 90-100 | 120-130 | 5-10 (minimal) | Hindi (terry structure resists pilling) | ≤4% ang haba, ≤4% ang lapad |
| Work / safety boot | 95-105 | 125-135 | 5-8 | Hindi (nylon-rich blend) | ≤3% haba, ≤3% lapad |
| Lana ng Merino blend | 70-80 (ibaba para maiwasan ang pag-urong) | 100-110 | 8-12 | Oo (anti-felting resin) | ≤3% haba, ≤5% lapad (machine washable) |
| Compression sock | 80-85 | 110-115 (minimal stretch) | 0 (walang tumble) | Hindi | ≤2% haba (kritikal para sa profile ng presyon) |
5. Mga Karaniwang Depekto sa Pagtatapos at Paraan ng Pag-iwas
- Sobrang pag-urong : Sanhi ng hindi sapat na setting ng singaw o sobrang temperatura ng paghubog ng board. Pag-iwas: i-verify ang steam dwell time at temperatura ng board linggu-linggo gamit ang mga naka-calibrate na probe.
- Hindi pantay na kulay (shading) : Mga pagkakaiba-iba sa pagitan ng mga medyas sa parehong dye batch. Mga sanhi: hindi pantay na sirkulasyon ng alak, hindi pare-pareho ang density ng pagkarga. Pag-iwas: panatilihin ang dye bath load sa loob ng ±5% ng kapasidad ng makina.
- Matigas, parang karton ang pakiramdam ng kamay : Labis na setting o hindi sapat na mekanikal na paglambot. Pag-iwas: bawasan ang oras ng paghubog ng board ng 10-20% para sa mga soft-hand na produkto.
- Ibabaw na balahibo o pilling : Hindi sapat na paghuhugas ng enzyme para sa mga produktong cotton o sobrang pag-tumbling para sa mga synthetic na timpla. Pag-iwas: i-calibrate ang konsentrasyon ng enzyme sa bigat ng tela (0.5-1.5% owf).
- Dumugo ang seam line (mga medyas na tinina ng damit lang) : Ang tina ay tumutuon sa tahi dahil sa mas mataas na densidad ng sinulid. Pag-iwas: gumamit ng pre-scoured yarns at pahabain ang cycle ng dye ng 5-10 minuto.
- Stripe misalignment pagkatapos ng pagtatapos : Torsional distortion habang hinuhubog ang board. Pag-iwas: gumamit ng flat-board sa halip na mga rotating-board machine para sa mga pattern na may guhit.
Mga Praktikal na Rekomendasyon para sa Mga Tagagawa
- Para sa mga produktong kritikal sa pag-urong (hal., compression, medyas ng damit) : Tukuyin na ang mga natapos na medyas ay dapat na masuri para sa dimensional na katatagan ayon sa ISO 6330 na may maximum na 2% haba ng pag-urong pagkatapos ng 5 paghuhugas . Nangangailangan ng mga ulat sa pagsubok mula sa bawat batch ng produksyon.
- Para sa malalim at mayayamang kulay (itim, navy, berde sa kagubatan) : Gumamit ng pangkulay ng damit na may mga reaktibong tina at isama ang panghuling paghuhugas na may dispersing agent upang maalis ang hindi naayos na tina. Pagsubok para sa crocking (wet rubbing) – dapat makamit ang pinakamababang grade 3.
- Para sa soft-hand cotton socks na walang pilling : Tukuyin ang enzyme wash (cellulase) na sinusundan ng mechanical tumbling. Huwag laktawan ang alinmang hakbang – ang enzyme na walang tumbling ay nag-iiwan ng malutong na tela; tumbling walang enzyme dahon malabo sa ibabaw.
- Para sa machine-washable merino wool socks : Nangangailangan ng sertipiko ng anti-felting treatment (Hercosett o katumbas) at i-verify ang pag-urong ≤3% pagkatapos ng 5 cycle gamit ang wool cycle (30°C).
- Para sa malaki, pare-parehong mga order ng kulay : Gumamit ng mga sinulid na tinina ng pakete (pre-knitting) kaysa sa pagtitina ng damit. Inaalis nito ang seam shading at tinitiyak ang pagkakapareho ng kulay sa buong medyas, ngunit nangangailangan ng mas mahabang lead time (15-25 araw kumpara sa 5-7 araw para sa pangkulay ng damit).
Buod: Ang pagtatapos at pagtitina ay ang pinaka-chemically intensive at kalidad-kritikal na yugto sa paggawa ng medyas. Ang isang perpektong niniting na medyas na may hindi magandang pagtatapos ay lumiliit, kumukupas, o tumigas pagkatapos ng kaunting paggamit. Sa kabaligtaran, ang mga medyas na na-stabilize at tinina nang maayos ay nagpapanatili ng kanilang fit, kulay, at ginhawa sa pamamagitan ng dose-dosenang mga cycle ng paghuhugas. Para sa mga mamimili ng B2B, ang pag-verify sa mga parameter ng pagtatapos — lalo na ang temperatura ng setting ng singaw, pagkakapare-pareho ng paghubog ng board, at mga resulta ng pagsubok sa pag-urong — ay nagbibigay ng mas maaasahang mga tagapagpahiwatig ng kalidad kaysa sa visual na inspeksyon lamang.
Hakbang 4: Quality Assurance – Enterprise-Level Quality Control System
Ang pangwakas at pinaka-kritikal na yugto sa propesyonal na paggawa ng medyas ay ang kalidad ng kasiguruhan. Gaano man kaingat ang pagpili ng mga materyales, kung gaano katumpak ang mga medyas na niniting, o kung gaano palagiang inilalapat ang pagtatapos, tanging sistematikong pagsubok lamang ang makapagpapatunay na ang bawat batch ay nakakatugon sa kinakailangang pamantayan . Ang katiyakan ng kalidad ay hindi isang solong inspeksyon sa dulo ng linya — ito ay isang pinagsamang sistema ng mga in-process na pagsusuri, pagsubok sa laboratoryo, at mga protocol ng statistical sampling.
Para sa mga mamimili ng B2B at mga kasosyo sa OEM, ang pag-unawa kung anong mga pagsubok ang ginagawa, sa anong dalas, at kung aling mga pamantayan ang naghihiwalay sa mga mapagkakatiwalaang supplier mula sa mga biswal na nag-iinspeksyon. Ang seksyong ito ay nagdedetalye ng mga parameter ng kontrol sa kalidad sa antas ng enterprise na tumutukoy sa propesyonal na paggawa ng medyas.
1. Mga Kategorya ng Pagsubok - Limang Haligi ng Kalidad ng Sock
- Mga katangian ng dimensyon at konstruksiyon : Katumpakan ng laki, densidad ng tahi, mga sukat ng haba at lapad.
- Pisikal na tibay : Abrasion resistance, burst strength, seam strength, pilling tendency.
- Pagkalastiko at pagpapanatili ng akma : Pagbawi ng tensile, puwersa ng compression (para sa mga medyas na medikal/compression), cuff grip.
- Pagganap ng kulay : Kabilisan ng paghuhugas, kabilis kuskusin, kabilisan ng pawis, kabilisan ng pawis.
- Pagsunod sa kemikal at kaligtasan : halaga ng pH, formaldehyde content, azo dyes, heavy metals, REACH o Prop 65 compliance.
2. In-Process na Quality Control – Mga Yugto at Checkpoint
- Yarn papasok na inspeksyon : Ang bawat yarn lot ay sinusuri para sa linear density (dtex o Ne), twist per meter, tensile strength, at color consistency laban sa aprubadong swatch. Threshold ng pagtanggi: ±3% deviation mula sa detalye.
- Mga pagsusuri sa linya ng pagniniting (bawat 2 oras) : Sinusukat ang haba ng tahi gamit ang detorsion meter (target ±0.05 mm). Inspeksyon sa kama ng karayom para sa mga sirang o baluktot na karayom. Sinusukat ang taas ng Terry loop para sa mga produkto ng cushion (± 0.2 mm tolerance).
- Dye batch verification : Ang mga first-out na sample mula sa bawat dye batch ay inihambing sa master standard gamit ang spectrophotometer. Katanggap-tanggap na delta E (pagkakaiba ng kulay) ≤1.0 para sa komersyal na grado, ≤0.5 para sa premium na grado.
- Inspeksyon sa linya ng pagtatapos : Ang temperatura ng paghubog ng board ay naka-log tuwing 30 minuto. Ang pagsubok sa pag-urong ay isinagawa sa 3 sample bawat oras. Visual na inspeksyon para sa pagkakahanay ng tahi, maluwag na mga sinulid, at mga depekto sa ibabaw.
- Panghuling inspeksyon sa pag-iimpake (100% visual) : Ang bawat medyas ay sinusuri kung may mga butas, mantsa, maling pagkaka-print ng mga label, at hindi pagkakatugma sa laki bago ang packaging. Ang mga awtomatikong optical inspection (AOI) system ay pandagdag sa inspeksyon ng tao para sa mga linyang may mataas na volume.
3. Laboratory Testing – Mga Pamantayan sa Dami ng Ari-arian
Tinutukoy ng mga sumusunod na talahanayan ang mga pamamaraan ng pagsubok, kagamitan, at pamantayan sa pagtanggap para sa bawat dimensyon ng kalidad. Ang lahat ng mga sanggunian ay sumusunod sa mga pamamaraan ng ISO (International Organization for Standardization) o AATCC (American Association of Textile Chemists and Colorists).
3.1 Pagsubok sa Dimensional at Konstruksyon
| Ari-arian | Paraan ng pagsubok | Kagamitan | Pamantayan sa pagtanggap (karaniwang grado) | Premium na grado |
| Haba ng medyas (mula sakong hanggang paa) | ISO 7070 | Metal ruler, flat table | Hindiminal length ±5 mm | Hindiminal length ±3 mm |
| circumference ng paa | ISO 7070 | Flexible tape measure | Hindiminal width ±4 mm | Hindiminal width ±3 mm |
| Densidad ng tahi (mga kurso bawat cm) | ISO 7211-2 | Pumili ng baso, karayom | Detalye ±3% | Detalye ±2% |
| Densidad ng tahi (wales bawat cm) | ISO 7211-2 | Pumili ng baso, karayom | Detalye ±3% | Detalye ±2% |
| Taas ng Terry loop | Panloob na pamamaraan | Mikroskopyo na may sukat | Pagtutukoy ±0.3 mm | Pagtutukoy ±0.2 mm |
3.2 Pagsubok sa Pisikal na Katatagan
| Ari-arian | Paraan ng pagsubok | Kagamitan | Pamantayan sa pagtanggap |
| Abrasion resistance (heel zone) | ISO 12947 (Martindale) | Martindale abrader | Hindi yarn breakage at 25,600 cycles (wool abradant) |
| Lakas ng pagsabog | ISO 13938-1 | Mullen hydraulic tester | Minimum na 500 kPa para sa kaswal, 700 kPa para sa isport |
| Pagdulas ng tahi (pagsasara ng paa) | ISO 13936-2 | tensile tester | Ang tahi ay hindi nagbubukas sa 120 N load |
| Paglaban sa pilling | ISO 12945-2 (Martindale) | Martindale abrasion tester | Minimum na grade 3-4 pagkatapos ng 2,000 cycle |
| lakas ng makunat (sinulid) | ISO 2062 | Single yarn tensile tester | Cotton ≥180 cN, Nylon ≥350 cN, Polyester ≥400 cN |
3.3 Elasticity and Fit Retention Testing
| Ari-arian | Paraan ng pagsubok | Kagamitan | Pamantayan sa pagtanggap |
| Nababanat na pagbawi (cuff) | ISO 5981 (binago) | Constant rate extension tester | ≥85% pagbawi pagkatapos ng 100% extension sa loob ng 30 minuto |
| Elastic recovery (katawan) | ISO 5981 (binago) | Constant rate extension tester | ≥80% pagbawi pagkatapos ng 50% extension |
| Profile ng compression (medikal na medyas lamang) | ISO 8116 | Pressure mapping device (bukong, guya, itaas na guya) | Gradient: bukung-bukong 100%, guya 70%, itaas na guya 40% (±10% tolerance) |
| Dimensional stability (pag-urong) – pagkatapos ng 5 paghuhugas | ISO 6330 (hugasan) ISO 7070 (sukat) | Washing machine, drying cabinet, ruler | Pag-urong ng haba ≤3%, pag-urong ng lapad ≤4% |
3.4 Pagsubok sa Pagganap ng Kulay
| Ari-arian | Paraan ng pagsubok | Kagamitan | Pamantayan sa pagtanggap |
| Kabilisan ng kulay sa paghuhugas (40°C) | ISO 105-C06 | Launder-o-meter, gray na sukat | Pagbabago ng kulay: min grade 4, Staining: min grade 3-4 |
| Ang bilis ng kulay sa pagkuskos (tuyo) | ISO 105-X12 | Crockmeter, kulay abong sukat | Pinakamababang baitang 4 |
| Ang bilis ng kulay sa pagkuskos (basa) | ISO 105-X12 | Crockmeter, kulay abong sukat | Pinakamababang baitang 3 |
| Kulay fastness sa pawis (acid) | ISO 105-E04 | Tester ng pawis, gray na sukat | Pinakamababang baitang 3-4 |
| Kulay fastness sa pawis (alkaline) | ISO 105-E04 | Tester ng pawis, gray na sukat | Pinakamababang baitang 3-4 |
| Kabilisan ng kulay sa liwanag | ISO 105-B02 | Xenon arc tester, asul na sukat ng lana | Pinakamababang baitang 4 (20 hours exposure) |
3.5 Pagsubok sa Pagsunod sa Kemikal at Kaligtasan
| Parameter | Paraan ng pagsubok | Limitasyon (pangkalahatang damit) | Limitasyon (sanggol/bata) |
| pH value | ISO 3071 | 4.0 – 7.5 | 4.0 – 7.0 |
| Formaldehyde na nilalaman | ISO 14184-1 | ≤75 ppm | ≤20 ppm |
| Mga mabibigat na metal na maaaring i-extract – Lead (Pb) | ISO 105-E04 (pagkuha) | ≤90 ppm | ≤25 ppm |
| Mga mabibigat na metal na na-extract – Cadmium (Cd) | ISO 105-E04 (pagkuha) | ≤40 ppm | ≤10 ppm |
| Azo dyes (22 restricted amine) | ISO 14362-1 | ≤30 mg/kg (bawat amine) | ≤30 mg/kg (bawat amine) |
| Alkylphenol ethoxylates (APEO) | ISO 18254-1 | ≤100 ppm | ≤50 ppm |
| Chlorinated phenols (PCP, TeCP) | ISO 17070 | ≤0.5 ppm | ≤0.5 ppm |
4. Mga Sampling Plan at AQL (Katanggap-tanggap na Limitasyon sa Kalidad)
- Standard sampling protocol : ISO 2859-1 (ANSI/ASQ Z1.4) para sa inspeksyon ng katangian. Pangkalahatang antas ng inspeksyon II, normal na kalubhaan para sa patuloy na produksyon.
- AQL threshold para sa mga pangunahing depekto : Mga depekto na nakakaapekto sa functionality o tibay (mga butas, bukas na tahi, hindi tamang sukat, hindi sapat na paglaban sa abrasion). AQL = 1.5% (tanggapin ang lote kung ang depekto ay ≤1.5%).
- AQL threshold para sa mga maliliit na depekto : Mga visual imperfections na hindi nakakaapekto sa paggana (mga maluwag na sinulid, maliit na paglamlam, bahagyang pagkakaiba-iba ng kulay sa loob ng tolerance). AQL = 4.0% .
- Mga kritikal na depekto (zero tolerance) : Mga matulis na bagay sa packaging, mga sirang karayom na naka-embed sa tela, mga ipinagbabawal na kemikal na lumalampas sa mga limitasyon. Ang nag-iisang kritikal na depekto ay nag-trigger ng 100% muling inspeksyon ng buong lote o pagtanggi.
- Laki ng sample ayon sa dami ng lot :
- Lot ≤ 500 pares: sample 50 pares
- Lot 501 – 3,200 pares: sample 80 pares
- Lot 3,201 – 35,000 pares: sample 125 pares
- Lot ≥ 35,000 pares: sample 200 pares
5. Mga Kinakailangan sa Dalas ng Pagsubok para sa Patuloy na Produksyon
- Bawat batch (bawat dye lot o production lot) : Mga sukat ng dimensyon, bilis ng kulay sa paglalaba, pagsubok sa pag-urong, visual na inspeksyon sa bawat AQL sampling.
- Bawat linggo : Abrasion resistance, pilling resistance, seam strength, burst strength.
- Bawat buwan : Elastic recovery, full chemical compliance panel (pH, formaldehyde, heavy metal, azo dyes).
- Bawat quarter o sa pagbabago ng hilaw na materyal : Banayad na kabilisan, kabilisan ng pawis, buong REACH o Prop 65 na screening.
- Taun-taon (o bago ang unang produksyon) : Kumpletuhin ang validation testing kasama ang lahat ng property na nakalista sa itaas, kasama ang biocompatibility testing para sa mga medikal na medyas.
6. Dokumentasyon at Traceability
- Sertipiko ng materyal (tagatustos ng sinulid) : Kasama ang porsyento ng komposisyon ng fiber, linear density, twist, tensile strength, at colorimetric na data.
- Talaan ng recipe ng pagtitina : Uri at konsentrasyon ng tina, profile ng temperatura, curve ng pH, mga pantulong na kemikal na ginamit.
- Production lot card : Sinusubaybayan ang bawat batch ng medyas sa pamamagitan ng knitting machine number, operator ID, mga parameter ng pagtatapos, at mga resulta ng panghuling inspeksyon.
- Ulat sa pagsubok sa laboratoryo : May petsang, nilagdaan, at naselyohang ulat para sa bawat kinakailangang pagsubok, kasama ang raw data at konklusyon na pumasa/fail.
- Sertipiko ng pagsunod (CoC) : Inisyu sa bawat kargamento, na nagdedeklara na ang lahat ng nasubok na ari-arian ay nakakatugon sa mga napagkasunduang detalye at mga kinakailangan sa regulasyon.
- Panatilihin ang imbakan ng sample : Minimum na 5 pares mula sa bawat production lot na pinanatili sa loob ng 12 buwan para sa hinaharap na paglutas ng hindi pagkakaunawaan.
7. Mga Karaniwang Mode ng Pagkabigo sa Kalidad at Mga Root Cause
- Butas sa takong o daliri ng paa pagkatapos ng maikling panahon ng pagsusuot : Hindi sapat na nylon reinforcement (suriin ang mga parameter ng pagniniting) o mababang abrasion resistance (re-test gamit ang Martindale sa 25,600 cycle).
- Malaki ang pagkakaiba ng haba ng medyas sa loob ng parehong pack : Hindi sapat na steam setting o board shaping temperature drift. I-verify ang mga log para sa pagkakapare-pareho ng temperatura sa buong shift.
- Dumudugo ang kulay sa balat o iba pang damit : Hindi magandang kulay sa basang pagkuskos o pawis. Re-test crocking at pawis; suriin kung ang dispersing agent ay tinanggal sa huling paghuhugas.
- Ang cuff ay nawawalan ng pagkalastiko pagkatapos ng 3-4 na pagsusuot : Pagkasira ng elastane mula sa labis na temperatura ng pagtitina (hindi dapat lumampas sa 110°C para sa mga pinaghalong elastane).
- Sobrang pilling sa cotton sock surface : Ang paghuhugas ng enzyme ay tinanggal o hindi sapat. Re-test pilling resistance; target grade 3-4 pagkatapos ng 2,000 cycles Martindale.
- Reklamo sa pangangati ng balat : Mataas na pH (>7.5) o natitirang formaldehyde. Subukan agad ang pH at formaldehyde; muling i-neutralize o muling banlawan ang apektadong batch.
Mga Praktikal na Rekomendasyon para sa Mga Tagagawa and Buyers
- Para sa pagtatatag ng bagong relasyon sa supplier : Nangangailangan ng kumpletong manu-manong kalidad kasama ang mga pamamaraan ng pagsubok, mga limitasyon ng AQL, at mga iskedyul ng dalas. Humiling ng akreditasyon sa laboratoryo (ISO 17025) para sa mga kritikal na pagsusuri (kemikal, abrasion, pag-urong).
- Para sa regular na pagtanggap ng order : Huwag umasa sa visual na inspeksyon lamang. Ipilit ang mga ulat sa pagsubok sa laboratoryo para sa pag-urong, bilis ng kulay sa paghuhugas, at paglaban sa abrasion para sa bawat batch ng produksyon.
- Para sa mga medyas na kritikal sa pagganap (trabaho, sport, medikal) : Magdagdag ng bust strength, seam slippage, at elastic recovery sa routine per-batch testing. Nangangailangan ng third-party na pag-verify taun-taon.
- Para sa pagsunod sa regulasyon (EU, USA, China) : Tukuyin kung aling mga pamantayan ang naaangkop (REACH, Prop 65, GB 18401). Humiling ng mga ulat sa pagsusuri ng kemikal na nagpapakita na ang lahat ng pinaghihigpitang sangkap ay nakakatugon o lumalampas sa mga limitasyon.
- Para sa paglutas ng depekto : Palaging sumangguni upang panatilihin ang mga sample mula sa parehong lote ng produksyon. Ihambing ang mga nabigong sample laban sa mga sample ng retain upang matukoy kung ang depekto ay batch-wide o nakahiwalay.
Buod: Binabago ng kasiguruhan ng kalidad ng enterprise-level ang paggawa ng medyas mula sa isang sining tungo sa isang agham. Ang isang mahusay na disenyong QC system — na may mga in-process na checkpoint, pagsubok sa laboratoryo laban sa mga internasyonal na pamantayan, wastong istatistikal na sampling, at ganap na traceability — ay nagbibigay ng tanging maaasahang garantiya na ang bawat medyas ay nakakatugon sa mga detalye. Para sa mga mamimili ng B2B, ang pagkakaroon o kawalan ng naturang sistema ay ang nag-iisang pinaka-maaasahang tagapagpahiwatig ng pangmatagalang pagiging maaasahan ng supplier. Nakukuha ng visual appeal ang unang order; nakukuha ng sistematikong kontrol sa kalidad ang mga umuulit na order.